CMF视角下的汽车内外饰成型工艺与加热器系统解析
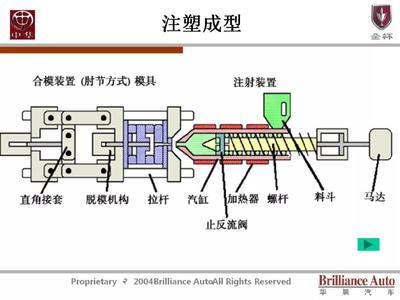
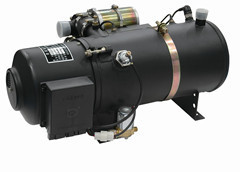
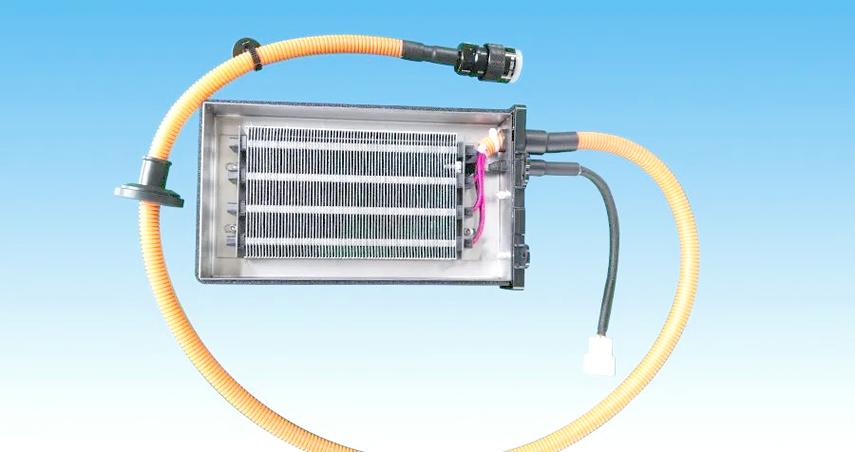
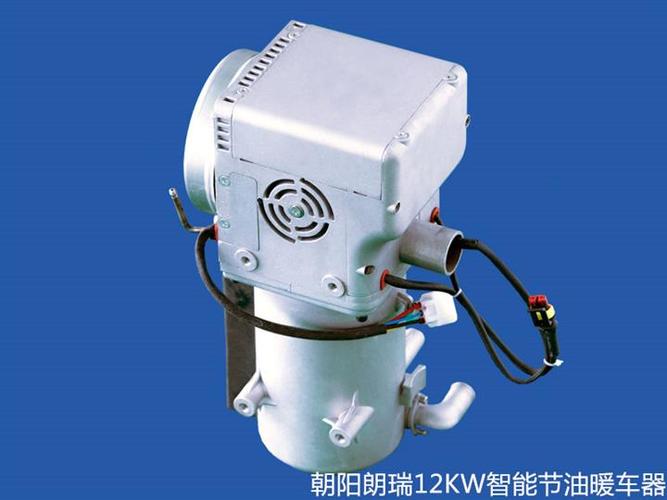
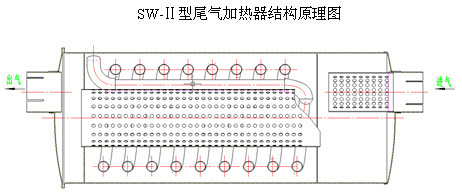
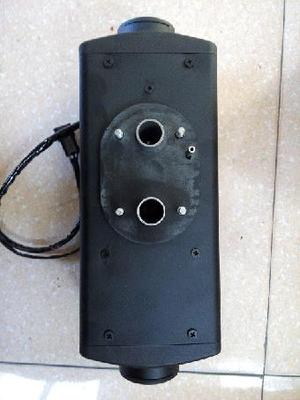
在汽车工业迈向电动化、智能化的进程中,CMF(色彩、材料、表面处理)设计已成为区分品牌质感与用户体验的核心战场。汽车内外饰不再仅仅是功能载体,更是情感化设计的呈现。而作为寒冷气候下的关键功能部件,汽车加热器(含座椅加热、方向盘加热、空调PTC/热泵系统)的集成方式,也给内外饰产品的成型工艺带来了新的挑战与创新。\n\n## 一、汽车内外饰常见成型工艺概述\n\n1. 注塑成型\n内外饰塑料件的主力工艺。仪表板、门板、立柱护板、保险杠等多采用注塑。根据外观要求可分为:\n- 普通注塑:低成本、效率高,表面需喷涂或包覆\n- 高光注塑/模内装饰(IMD/IML):直接获得免喷涂高光或图案效果,常用于装饰条、触控面板\n- 微发泡注塑:减重20%-30%,用于门板骨架、座椅背板,兼顾刚度与轻量化\n\n2. 吸塑与搪塑\n- 搪塑:用于仪表板表皮,形成软质、纹理均匀的PVC/TPU表皮,触感高级,但周期长、能耗高\n- 吸塑:常用于门板上装、后备厢侧板,成本低于搪塑,外观略逊\n\n3. 发泡成型\n- PU发泡:仪表板与门板的软质中间层,提供柔软触感与吸能\n- EPP发泡:座椅骨架、保险杠吸能块,可回收、抗冲击\n\n4. 吹塑成型\n用于风管、头枕导套、部分座椅靠背。近年延申至异形管道集成,为加热器气流分布提供轻量化方案\n\n5. 热压与包覆工艺\n- 热压:天然纤维/PP麻纤维板,用于门板、顶棚,环保可回收\n- 包覆:真皮/PU/PVC包覆仪表板、门扶手,需配合缝线、暗缝、嵌件工艺,体现豪华感\n\n## 二、CMF与成型工艺的耦合关系\n\nCMF设计要求直接决定了成型方法的选择。例如:\n- 高光黑、哑光灰、金属漆:需免喷涂注塑或IMD+Sputter(溅射镀膜),若用普通注塑则须表处喷涂,增加VOC与环境成本\n- 软质触感、细腻纹理:多采用搪塑、PU发泡+表皮,或3D mesk(三维网布)覆合\n- 透光、氛围灯效果:需透光注塑(PC/PMMA,厚度2-3mm)+激光雕刻或镭雕微结构,配合导光板\n- 轻量化天然纤维:需低压热压 + 水性涂层,满足VOC法规\n\n## 三、汽车加热器及其内外饰集成痛点\n\n汽车加热器主要包括:\n1. PTC水暖加热器(电动车空调暖风)\n2. 高压风暖PTC(直接加热空气)\n3. 热泵系统(高效但低温衰减)\n4. 座椅/方向盘加热(电阻丝、碳纤维、石墨烯)\n\n加热器与内外饰件的会交界面:\n- 仪表板下本体、中央通道:PTC加热器与风道集成,风道常用吹塑或注塑件,但高温会导致相邻注塑件(如PA/ABS)热变形(>110℃长期老化)\n- 座椅发泡:加热垫置于发泡层与面套之间。需在PU发泡上开槽、埋线,发泡密度和硬度影响加热均匀性与触感\n- 方向盘:加热丝埋入PU发泡或缝纫在真皮面套下,注塑骨架需耐温150℃以上\n- 门板肘靠区:冬季触感差,部分高端车采用石墨烯加热膜覆合到TPO表皮,需解决电极埋入与曲面贴合工艺\n\n## 四、创新成型案例——加热器与内饰一体化的CMF探索\n\n案例1:带加热功能的门扶手\n工艺:吸塑表皮 + 石墨烯油墨印刷 + 低压注塑包覆\n优势:能耗低、升温快,表皮层为透明TPO可显色。但须保证长期冷热循环无褶皱与脱层。\n\n案例2:IMD加热出风口\nIMD薄膜上印刷银浆加热线路,成型后连接12V电源。可在保持装饰膜片外观(金属拉丝、木纹)同时对导风叶片加热,改善局部气流触感。\n\n案例3:透光加热杯托\n3mm PC+导光微结构+远红外透明加热涂层。注塑时嵌入银浆汇流条。透光电镀+冷光氛围下点状加热杜绝温差结霜。\n\n案例4:高压PTC挡风玻璃除霜通路\n使用出风口加热复合材料。该出口件可达4-5mm/m的流线对接本体用密封卡扣热超声波焊接。由于装嵌时可能导致周围上饰件不均匀——PTC在400V下需热空气通道在卡装公差不合格时可增大局部间隙间隙的热损失需加以风量平均。<先纠正前述短语结尾显示。
如若转载,请注明出处:http://www.rsww365.com/product/49.html
更新时间:2026-11-01 14:16:36